


SMC oquvchanligi va uning qoliplar bilan aloqasi
Aug 06, 2026
SMC (Sheet Molding Compound) shisha tolali-qoliplash uchun mustahkamlangan, yopishqoqligi yuqori va tola uzunligi uzun.,Oqimlilik butunlay yuqori{0}}harorat va yuqori{1}}bosimli kalıplama bilan bog'liq bo'lib, qolip tuzilishi material oqimi sifati va mahsulot nuqsonlarini belgilovchi asosiy tashqi omil hisoblanadi.,Ikkisi bir-birini cheklaydi.
I. Qolibning haroratni rayonlashtirish SMC ning oqim hajmini bevosita o'zgartiradi.
Mog'orning harorati qatronning yopishqoqligiga ta'sir qiladi.SMC Matritsa to'yinmagan poliester qizdirilganda yumshoq bo'ladi va shu bilan suyuqlikka ega bo'ladi:
Past qolib harorati: qatronlar viskozitesi yuqori va material oqimining qarshiligi keskin oshadi, buning natijasida to'ldirish etarli emas, material tanqisligi va payvand chizig'ining kuchsizligi;
Yuqori mog'or harorati: Sirt qatroni tezda muddatidan oldin qattiqlashadi (-jellanishdan oldin) qattiq qobiq hosil qilib, ichki materialning oqishini to'sib qo'yadi, bu esa pufakchalar, delaminatsiya va oqim shakllariga olib keladi. An'anaviy SMC siqish qoliplari uchun doimiy harorat oralig'i: 130 - 155 daraja. Katta va yupqa devorli mahsulotlar uchun haroratni nazorat qilish zonalarga bo'linishi kerak va material oqimining oxiri mos ravishda qizdirilishi kerak.
Mog'orning harorat farqi oqimdagi farqni keltirib chiqaradiAgar mog'or yadrosi va qolib bo'shlig'i o'rtasidagi harorat farqi juda katta bo'lsa, material yuqori haroratli va past qarshilikka ega bo'lgan hududga afzallik bilan oqadi, buning natijasida shisha tolalarning notekis taqsimlanishi va mahalliy material etishmasligi.
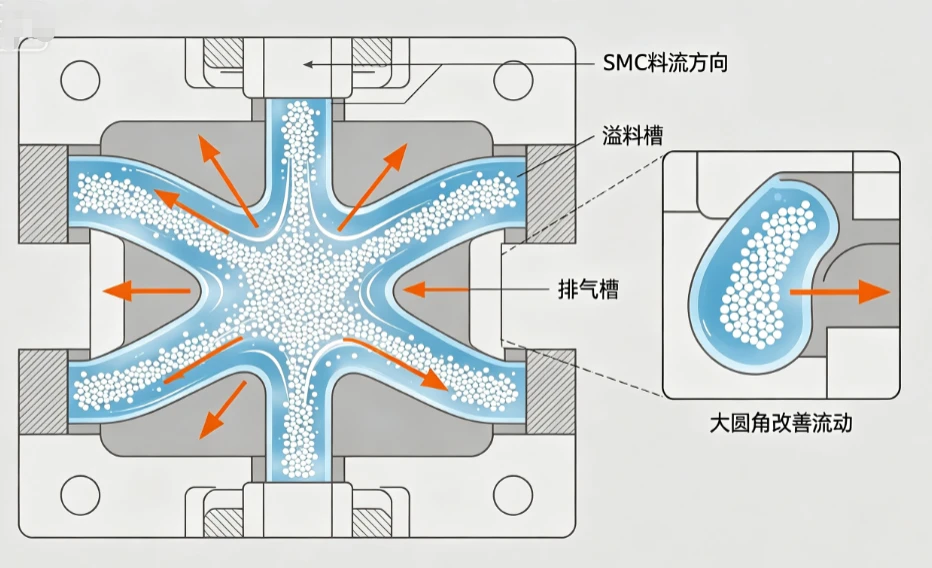
II. Bo'shliq strukturasining dizayni materialning oqim yo'lini va oqim qarshiligini aniqlaydi.
1. Mahsulot devor qalinligi
· Qalin{0}}devorli bo'shliq: material oqimi kanali keng, past oqimga chidamliligi va silliq to'ldirilishi, lekin u gaz pufakchalari to'planishiga moyil;
· Yupqa{0}}devorli bo'shliq: bo'shliq tor va shisha tolalar materialni to'sib qo'yishi va to'sib qo'yishi mumkin, bu esa suyuqlikning sezilarli darajada pasayishiga olib keladi. Matbuot mashinasining bosimini oshirish va materialni joylashtirishni optimallashtirish kerak.
2.Dumaloq burchaklar, qoralama burchak, mustahkamlovchi qovurg'alar
O'tkir burchaklar, kichik R burchaklari: Materiallar oqimining o'zgarishiga qarshilik yuqori bo'lib, tolalar chigallashib, to'planib qoladi va oqim to'xtatiladi; qolipning yumaloq burchagi R 2 mm dan katta yoki unga teng bo'lsa, oqim sezilarli darajada yaxshilanishi mumkin;
Chuqur qovurg'alar, tor oluklar: Ular tor oqim kanallariga tegishli bo'lib, SMC shisha tolalari tiqilib qolishga moyil bo'lib, qolipni to'ldirishni qiyinlashtiradi. Qovurg'alarning ildizini kengaytirish va toshib ketadigan oluklarni qo'shish kerak;
Etarli tortishish burchagi: qolib bo'shlig'ining yon devorlarida ishqalanish qarshiligi kuchayadi, bu materialning oldinga siljishiga to'sqinlik qiladi.
3.Bo'shliq maydoni va jarayon uzunligi
Jarayon qanchalik uzoq bo'lsa, SMC chizig'i bo'ylab to'plangan qarshilik qanchalik katta bo'lsa va terminal suyuqlikning pasayishi shunchalik sezilarli bo'ladi; uzoq{0}}qayta ishlangan mahsulotlar uchun xomashyoni oqilona taqsimlash va tushirishga yordam berish uchun to'lib-toshgan chetini oshirish kerak.

III. Kalıplama / to'ldirish tizimi oqimni boshqarish uchun asosiy qolib tuzilishi hisoblanadi.
To'kish tanki (toshib ketish qirrasi)Qolib atrofida to'lib toshgan joylarni yaratish SMC oqimini yaxshilashning eng keng tarqalgan usuli hisoblanadi: qoliplash jarayonida ortiqcha qatron, havo va past{0}}qovushqoqlikdagi materiallar avval toshib ketish kanaliga oqib, qolib bo'shlig'ining ichki qismiga doimiy ravishda oqim harakatlantiruvchi kuchini ta'minlaydi, havo pufakchalarini olib tashlaydi va payvand chiziqlarining oldini oladi. To'ldirish kanali bo'lmagan mog'or etarli darajada to'ldirishga moyil.
Bo'sh joylashish bo'shlig'i, oqimni yo'naltiruvchi nishabSMC ning barcha yo'nalishlarda bir tekis tarqalishiga yo'naltirish uchun qolipning materialni oziqlantirish joyida yo'naltiruvchi nishab amalga oshiriladi, bu materialning bloklanishi materialning bir yo'nalishda oqishi yoki mahalliy tolalar to'planishiga olib kelishining oldini oladi.
Egzoz tuzilishiMog'or shamollatish yivining chuqurligi odatda 0,03 dan 0,08 mm gacha: gazni chiqarib bo'lmaydigan bo'lsa, u havo tiqilib qolishiga olib keladi, material oqimini to'g'ridan-to'g'ri bloklaydi; yomon havo shamollatish aftidan yomon suyuqlik sifatida namoyon bo'ladi, lekin aslida bu gazning to'sqinlik qilishiga bog'liq.
Mog'orning sirt qoplamasi, ajralish yuzasida ishqalanish va uning oqimga ta'siri
· Qo'pol bo'shliqlar, chizishlar, korroziya chuqurlari: SMC va qolib devori orasidagi ishqalanish qarshiligini oshiring, materialning oqim tezligini sekinlashtiring va mahsulot yuzasida oqim belgilarini keltirib chiqaring;
·Ajratish yuzasi orasidagi haddan tashqari bo'shliq: bosim o'tkazgandan so'ng, qatronlar ajratish yuzasidan ko'p miqdorda oqib chiqadi, natijada bo'shliq ichida material etarli emas, go'yo oqimning etarli emasligini ko'rsatadi; juda kichik bo'shliq yomon egzoz va yuqori qarshilikka olib keladi.
VI. Mog'orning qattiqligi va qolipni yopish bo'shlig'i bilvosita samarali suyuqlikka ta'sir qiladi.
Matbuot mashinasi bosim o'tkazgandan so'ng, qolib qat'iyligi etarli bo'lmasa, mog'orning engil kengayishi bo'ladi, mahalliy bo'shliqning qalinligi oshadi va material oqimining taqsimlanishi tartibsiz bo'ladi. Qolib yopish bo'shlig'ining notekisligi turli joylarda material oqimi tezligining mos kelmasligiga, mahsulotning notekis qalinligiga va tola yo'nalishining buzilishiga olib keladi.
V. Qoliblarning umumiy oqim nuqsonlari va ularning sabablari o'rtasidagi muvofiqlik
|
nosog'lom hodisa |
Mog'orning asosiy sababi |
|
Materiallarning etishmasligi, qolipni to'ldirishning etarli emasligi |
Uzoq jarayon, yupqa devorlar, tor qovurg'alar, past mog'or harorati, toshib ketish kanalining yo'qligi, bloklangan egzoz porti |
|
Yuzaki burmalar va to'lqinlar |
Yomon bo'shliq tugashi, katta harorat farqi, haddan tashqari o'tkir burchaklar va notekis material oqimi tezligi |
|
Qatlamlash, pufakchalar |
Haddan tashqari oqim, juda kichik egzoz trubkasi va haddan tashqari yuqori mahalliy mog'or harorati erta jelleşmeyi keltirib chiqaradi. |
|
Mahalliy shisha tolasi to'planishi |
Oqim kanalining keskin o'zgarishi, o'ng-burchak burchagi, chuqur va tor mustahkamlovchi qovurg'a |
|
Eriydigan payvand belgilari mo'rt. |
Ikki materialning birlashadigan joyida toshib ketadigan drenaj yoki egzoz tizimi mavjud emas. |

VII. Mog'or oxirida SMC ning suyuqligini yaxshilash uchun optimallashtirish rejasi
- Kalıplama bo'shlig'i: barcha burchaklar kattaroq radiuslar bilan yumaloqlanadi, tor qovurg'alar ildizda qalinlashadi va uzun jarayon qismida yo'naltiruvchi struktura qo'shiladi;
- Haroratni nazorat qilish: qolipda mustaqil isitish davrlari mavjud. Oziqlantirish joyidagi harorat biroz pastroq va material oqimining oxirida harorat mos ravishda oshiriladi;
- Haddan tashqari oqim va egzoz: mahsulot konturi bo'ylab uzluksiz toshib ketish qirralari o'rnatiladi. Egzoz oluklari burchaklarda va materialning yaqinlashuv nuqtalarida alohida qo'shiladi;
- Yuzaki ishlov berish: mog'or bo'shlig'i material devorining ishqalanish qarshiligini kamaytirish uchun ko'zgu qoplamasi bilan parlatiladi;
- Qolib yopish nazorati: qolib shablonining qattiqligini oshiring, qolipni yopish bo'shlig'ini bir xilda boshqaring va ba'zi mahalliy joylarda haddan tashqari toshib ketishdan saqlaning.
xulosa qilish
SMC ning o'ziga xos formulasi (qatronlar, shisha tolalar, plomba moddalar) asosiy oqim ish faoliyatini aniqlaydi, ammo qolib oqimning to'liq ishlashi uchun tashuvchidir: harorat, bo'shliq geometriyasi, shamollatish, sirt ishqalanishi va qolipning qattiqligi birgalikda oqim qarshiligini, oqim yo'nalishini va to'ldirish tezligini nazorat qiladi. SMC xom ashyosining bir xil partiyasi uchun qolipni o'zgartirish yoki bo'shliq strukturasini o'zgartirish oqimdagi sezilarli farqlar bilan butunlay boshqacha qoliplash effektlariga olib keladi.


